


Bună tuturor, dacă sunteți aici, probabil că lucrați cu matrițe pentru presa pe bobine sau căutați să îmbunătățiți abilitățile echipei dumneavoastră în jurul acestui echipament critic. Permiteți-mi să încep prin a spune că sunt în jocul cu unelte cu bobine de ani de zile — compania noastră furnizează chestii precum Coil Press Mold, Coil Forming Mold, Stator Bar Forming Mold și Stator Slot Mold (consultați aceste linkuri dacă nu ați făcut-o deja - avem resurse solide pentru fiecare) și am văzut direct cât de proaste sau inexistente se transformă în scule și chiar se transformă în piese de siguranță.
Uite, am înțeles – a instrui o echipă în utilizarea unei matrițe de presare a bobinei nu înseamnă doar „apăsați butonul și faceți bobine”. Există o știință și, dacă săriți peste pași, îi pregătiți pe toți pentru frustrare (și costuri inutile). Am lucrat cu magazine în care un nou operator a condus o presă fără să învețe specificațiile materialelor și au mărunțit o bobină de bară de stator de 2.000 USD în 10 minute. Nu distractiv. Așa că astăzi, vă prezint printr-un cadru de instruire practic, pas cu pas, pe care îl folosim cu fiecare client, plus micile sfaturi profesioniste pe care le-am luat pe parcurs.
În primul rând, să pregătim scena: înainte ca cineva să atingă presa propriu-zisă, trebuie să facă ceea ce numim „deep dive pre-operation”. Acest lucru nu înseamnă doar citirea unui manual timp de 5 minute - este vorba de 2 ore de clarificare a două lucruri: echipamentul în sine și materialul cu care lucrează.
Să începem cu matrița de presare cu bobine. Matrița noastră pentru presă pe bobine este construită cu precizie, nu? Deci, operatorii trebuie să cunoască fiecare parte: matrița superioară, matrița inferioară, manometre, controale de temperatură (dacă este o presă încălzită), dispozitive de blocare de siguranță și butonul de oprire de urgență (da, încă văd că oamenii nu testează asta mai întâi). Fac pe fiecare cursant să meargă cu mine prin presă, să arate fiecare parte și să-mi spună ce face. Fără ghicit. Dacă amestecă supapa de limitare a presiunii cu cadranul de temperatură, aceasta este o problemă. De asemenea, facem întotdeauna referire la modelul exact al Coil Press Mold pe care îl folosesc — antrenamentul generic nu îl reduce aici; fiecare matriță are mici ajustări, în funcție de faptul că este vorba despre un stator de motor sau o bobină de transformator.
Apoi mai este partea materială. Bobinele sunt făcute din sârmă de cupru sau aluminiu, de obicei, dar calibrul, tipul de izolație și chiar temperatură (cât de dur este firul) schimbă totul. Luna trecută, echipa unui client a încercat să folosească un fir de cupru de calibrul 16 (prea dur) într-o matriță calibrată pentru calibrul 18 și a primit 30% resturi în acea zi. Așadar, la pregătire preliminară, oferim fiecărui cursant o mostră exactă a firului pe care îl va folosi, lăsăm să-l simtă, să-l îndoaie ușor și să discutăm despre modul în care izolația (cum ar fi smalțul sau hârtia) va reacționa la presiune și căldură. Dacă nu știu că izolația se poate crăpa dacă presiunea este prea mare, vor distruge piesele și deșeurile. De asemenea, pentru oricine folosește matrița noastră de formare a barelor stator, acele bare au o izolație mai groasă, așa că acesta este un detaliu suplimentar de evidențiat. Ah, și dacă comutați între lucrări (cum ar fi de la bobine mici la bare de stator mari), asigurați-vă că ei cunosc specificațiile materialului pentru fiecare lucrare - fără a le amesteca.
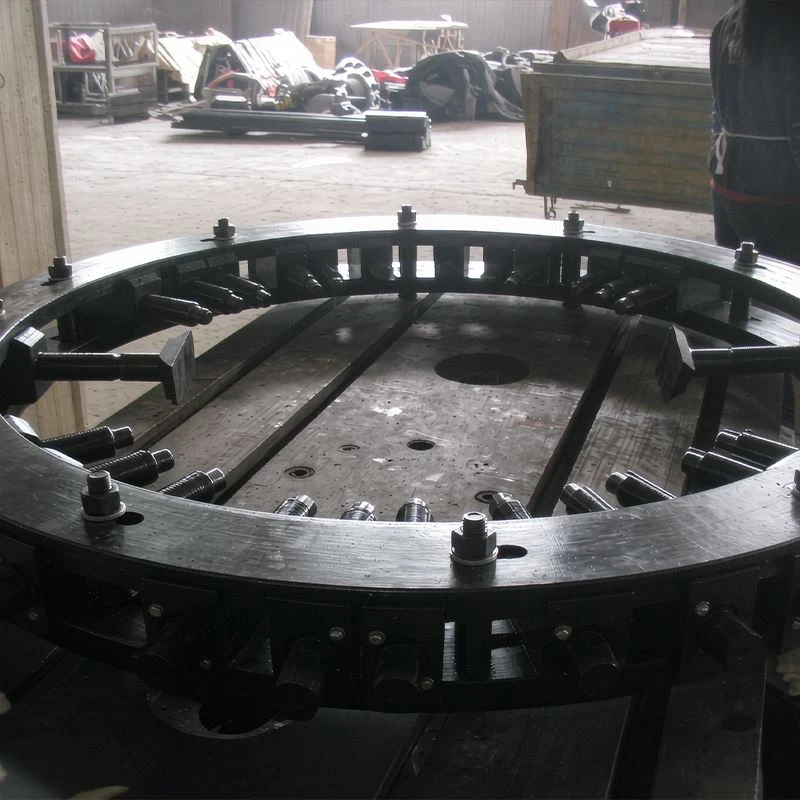
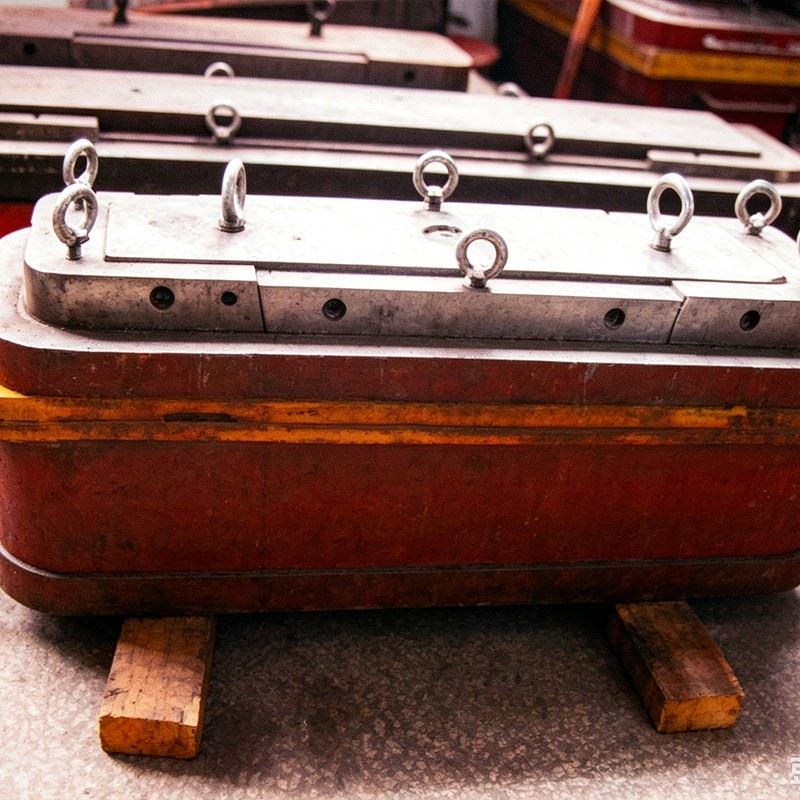
Următorul pas în antrenament: hands-on cu matrița (dar nu presa încă). Stai, de ce? Deoarece majoritatea operatorilor sar direct la presă, dar este esențial să înveți mai întâi modul de potrivire a matriței. Am solicitat cursanților să ia un semifabricat de bobine și să îl introducă manual în matrița de formare a bobinei (verificați acea legătură - matrițele noastre de formare sunt proiectate pentru potriviri ușoare și repetabile) înainte de a porni presa. Lăsați-i să simtă câtă presiune este nevoie pentru a așeza perfect bobina, unde sunt știfturile de aliniere și ce se întâmplă dacă bobina este oprită chiar și cu un milimetru. Îi pun să facă asta de 10 ori, iar dacă greșesc o dată, trebuie să o ia de la capăt. De ce? Pentru că, dacă nu pot monta matrița manual, operarea presei nu va funcționa - fie vor rupe matrița, fie vor obține o piesă proastă. De asemenea, aici vorbim despre problemele obișnuite ale mucegaiului: cum ar fi dacă matrița este murdară, cum se îndepărtează sau dacă știfturile de aliniere sunt uzate, cum provoacă bobine înclinate. Cursanții trebuie să știe cum să identifice mici probleme aici înainte de a porni alimentarea.
Acum, trecerea la comenzile presei - aici siguranța se întâlnește cu priceperea. Jur că începem cu o configurație de presă simulată. Folosim o presă manechinică (același model, fără putere), astfel încât cursanții să poată exersa toți pașii fără niciun risc. În primul rând, învățați-i „secvența operațiilor” pentru matrița pentru presă cu bobine. Fiecare presa are un ciclu: încărcați bobina, închideți matrița superioară, aplicați presiune pentru un timp stabilit, eliberați presiunea, deschideți matrița, îndepărtați bobina finită. Dacă săriți peste un pas, cum ar fi să nu așteptați ca presiunea să se elibereze înainte de a deschide matrița, veți îndoi bobina sau veți deteriora matrița.
Pe presă simulată, îi fac pe cursanți să alerge 5 cicluri complete, strigând fiecare pas cu voce tare. Sună prostesc, dar îi ajută să-și construiască memoria musculară și să prindă greșeli înainte de a le face pe o presă adevărată. Apoi, când ajungem la presa propriu-zisă (cu alimentarea oprită, desigur), facem calibrarea presiunii. Acest lucru nu este negociabil. Pentru fiecare lucrare, matrița de presare a bobinei are nevoie de o presiune specifică — prea ușoară, iar bobina iese slăbită; prea greu și spargeți izolația sau rupeți firele de sârmă. Cum verifici presiunea? Folosim un bloc de testare a manometrelor și îi pun pe cursanți să ajusteze presa până când manometrul atinge exact numărul din foaia de muncă. Nu ghiciți aici – postăm specificațiile de presiune chiar pe fiecare matriță (ați fi surprins de câți clienți le înregistrează sau uitați să le actualizați pentru noi locuri de muncă). De asemenea, dacă utilizați o matriță cu fantă pentru stator, acestea au toleranțe mai strânse, așa că presiunea este și mai critică - vă recomandăm să calibrați de două ori pe zi pentru aceste lucruri.
Odată ce pot face secvența și presiunea corect, trecem la „testare cu putere redusă”. Folosim mai întâi o bobină de deșeuri - asigurați-vă că este același material ca piesele reale, doar vechi. Îl pun pe cursant să conducă presa și stau chiar acolo, privind. În primul rând, verificați alinierea: când matrița se închide, bobina rămâne pe loc? În al doilea rând, verificați finisajul: bobina are o formă perfectă, fără îndoituri, fără fisuri de izolație? În al treilea rând, verificați consistența: rulați 5 bobine de deșeuri și asigurați-vă că fiecare este aceeași. Dacă unul este oprit, ne oprim și ne dăm seama de ce - a fost greșită presiunea? Stagiarul a încărcat bobina neuniform? Nu-i las să treacă la piese reale până nu obțin 10 runde bune de deșeuri.
Iată o parte despre care nimeni nu vorbește în pregătirea de bază: rezolvarea problemelor. Pentru că chiar și operatorul cel mai bine instruit se va confrunta cu probleme, cum ar fi o bobină care nu se așează sau o matriță care lasă o urmă. Deci, în cursul nostru de formare, facem o secțiune de „simulare a problemelor”. Am configurat intenționat Coil Press Mold cu o matriță ușor murdară (pentru a vedea dacă observă) sau o bobină nealiniată (pentru a vedea cum o repară). Săptămâna trecută, am avut un stagiar care a fost frustrat pentru că bobina lui continua să alunece - se dovedește că nu folosea bobina de dimensiunea potrivită pentru matriță. Acum, el știe să verifice asta înainte de a apăsa. De asemenea, acoperim când să ne oprim și să cerem ajutor – unii operatori noi cred că trebuie să repare totul singuri, dar dacă matrița este spartă, ar trebui să se oprească și să sune la întreținere, nu să continue să apese.
Apropo, nu sări peste siguranță. Aceasta este partea plictisitoare, dar este cea mai importantă. Trecem peste procedurile de blocare/etichetare (LOTO) — fiecare operator trebuie să știe cum să blocheze presa, astfel încât nimeni altcineva să o poată porni în timp ce încarcă o bobină. Am văzut un videoclip înfricoșător cu un tip prins mâna într-o presă pentru că nu a blocat-o. De asemenea, vorbim despre EIP: mănuși rezistente la tăiere (sârma de cupru este ascuțită), ochelari de protecție și pantofi cu vârful închis. Și butonul de oprire de urgență — fiecare cursant trebuie să îl apese și să vadă cât de repede se oprește presa și mă asigur că știu tot timpul unde se află, chiar și atunci când nu se uită în jos la comenzi.
Un alt lucru important: antrenament continuu, nu o sesiune unică. Văd că companiile antrenează pe cineva timp de 8 ore și apoi îi aruncă pe presă și într-o lună sunt ruginite. Facem reîmprospătări lunare—30 de minute, analizând greșelile obișnuite, noi specificații de lucru sau noi piese de matriță. De asemenea, atunci când furnizăm o matriță nouă (cum ar fi o matriță de formare a bobinei sau o matriță de formare a barelor de stator) unui client, facem un training la fața locului de 2 ore pentru echipa sa, specific matriței respective. Pentru că fiecare matriță este puțin diferită, deci antrenamentul generic nu se lipește.
Stai, hai să vorbim despre greșelile comune pe care le vedem la antrenament. În primul rând, grăbindu-mă prin trepte. Am avut cursanți care au vrut să sară peste montarea manuală a matriței pentru că „durează prea mult” și apoi au distrus o matriță la prima tiraj. În al doilea rând, nu se documentează totul. Păstrăm un jurnal de instruire – fiecare operator se deconectează atunci când este instruit, de fiecare dată când efectuează o reîmprospătare. Dacă există o parte proastă, putem să ne întoarcem și să vedem cine l-a operat, ce pași au sărit și să remediam decalajul de antrenament. În al treilea rând, neadaptarea la noile locuri de muncă. Dacă treceți de la bobine mici la fante mari pentru stator, nu puteți utiliza aceeași presiune sau aceeași perioadă de ciclu. Așa că o parte din instruire îi învață să facă referire la fișa de lucru și la specificațiile matriței de fiecare dată - fără excepții.
Permiteți-mi să menționez și ceva din partea noastră, ca furnizor de matrițe pentru presă bobină: includem un ghid rapid de instruire cu fiecare matriță pe care o vindem. Are pași de bază, specificații de presiune și sfaturi de depanare. Dar întotdeauna încurajăm clienții să își personalizeze pregătirea pentru echipa lor. De exemplu, dacă un magazin are mai mulți cursanți vizuali, vom adăuga videoclipuri cu operarea matriței la materialele lor de instruire. Dacă au cursanți practici, vom face mai multă practică de presă simulată.
Și hei, dacă ești un manager care citește asta, nu atribui doar instruire celui mai nou angajat. Antrenează-ți întreaga echipă, chiar și operatorii seniori. Anul trecut, un bărbat în vârstă de la unul dintre clienții noștri a spus că a folosit presiunea greșită timp de 5 ani, deoarece nimeni nu l-a învățat vreodată să calibreze corect manometrul. Am remediat asta, iar rata de deșeuri a scăzut cu 20%. Așadar, instruirea nu este doar pentru noii angajați, ci este pentru toată lumea.
La sfârșitul zilei, instruirea personalului dumneavoastră cu privire la funcționarea matriței pentru presa pe bobine este despre două lucruri: fabricarea pieselor bune și menținerea oamenilor în siguranță. Dacă săriți peste pași, veți plăti pentru deșeuri, reparații sau chiar răni. Dacă îți iei timp să o faci corect - scufundare în profunzime înainte de operare, exersare manuală a mucegaiului, rulări simulate, teste de putere redusă, reîmprospătări continue - vei avea o echipă care este încrezătoare, eficientă și de încredere.
Dacă sunteți în căutarea mai multor informații despre uneltele noastre pentru bobine, inclusiv matriță pentru presare bobine, matriță pentru formare bobine, matriță pentru formare bară stator sau matriță pentru fantă pentru stator, contactați echipa noastră pentru a discuta despre nevoile dvs. specifice. Suntem aici pentru a ajuta, nu doar pentru a vinde instrumente.
Referințe
- Asociația globală de scule. (2022). Cele mai bune practici pentru formarea operatorilor de matrițe de precizie. Tooling Industry Journal, 18(3), 45-52.
- Consiliul pentru Siguranța Mașinilor și Standardele. (2021). Protocoale de blocare/etichetare pentru operarea presei. Occupational Safety Reports, 9(2), 112-118.
- Smith, J. (2023). Reducerea deșeurilor în formarea bobinei: Rolul pregătirii operatorilor. Journal of Manufacturing Efficiency, 12(1), 78-85.



